Domain vioc.de kaufen?
Wir ziehen mit dem Projekt
vioc.de um.
Sind Sie am Kauf der Domain
vioc.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain vioc.de kaufen?
Muss die Honda CBR 125 R alle 4000 km zur Inspektion?
Die genauen Inspektionsintervalle für die Honda CBR 125 R können je nach Modell und Baujahr variieren. Es wird jedoch empfohlen, regelmäßige Inspektionen durchzuführen, um sicherzustellen, dass das Motorrad ordnungsgemäß gewartet wird und mögliche Probleme frühzeitig erkannt werden können. Es ist ratsam, die Wartungsanleitung des Herstellers zu konsultieren, um die genauen Intervalle für Inspektionen und Wartungsarbeiten zu erfahren. **
Wie führe ich einen Ölwechsel bei der Yamaha WR 125 R durch?
Um einen Ölwechsel bei der Yamaha WR 125 R durchzuführen, sollten Sie zunächst das Motorrad aufbocken und den Ölfilterdeckel entfernen. Dann öffnen Sie die Ablassschraube am Ölwanne und lassen das alte Öl ablaufen. Nachdem das Öl vollständig abgelassen wurde, schrauben Sie die Ablassschraube wieder fest und füllen neues Öl über den Einfüllstutzen ein. Stellen Sie sicher, dass Sie die richtige Menge und das richtige Öl gemäß den Herstellerangaben verwenden. **


Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-WNMG080408-R-PMK30
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-WNMG080408-R-PMK30:
-
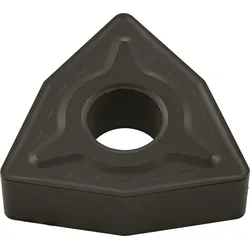
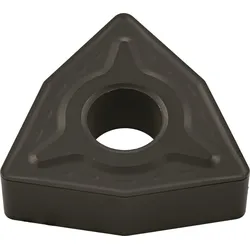
Wendeschneidplatte WNMG080408-F PMK30 Bearb.Schlicht TECWERKzur Schlichtbearbeitung = F Weitere technische Eigenschaften: · d1: 5,16mm · s: 4,76mm · l: 8,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schlicht · Schnitttiefe max.: 3 mm in Stahl / 2,3 mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / 1,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,8 mm in Stahl / 0,8 mm in Rostfrei / 0,8 mm in Guss / - mm in NE-Metalle / 0,8 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,45 mm/U in Stahl / 0,34 mm/U in Rostfrei / 0,45 mm/U in Guss / - mm/U in NE-Metalle / 0,27 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 240 m/min in Stahl / 140 m/min in Rostfrei / 225 m/min in Guss / - m/min in NE-Metalle / 45 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 355 m/min in Stahl / 210 m/min in Rostfrei / 335 m/min in Guss / - m/min in NE-Metalle / 105 m/min in Superlegierungen / - m/min in gehärtete Stähle117,20 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte WNMG080408-R PMK35 Bearb.Schrupp TECWERKzur Schruppbearbeitung = R Weitere technische Eigenschaften: · d1: 5,16mm · s: 4,76mm · l: 8,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 5 mm in Stahl / 3,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,55 mm/U in Stahl / 0,41 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 185 m/min in Stahl / 110 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 165 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle117,20 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
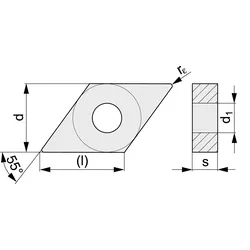
Wendeschneidplatte DNMG150612-R PMK30 Bearb.Schrupp TECWERKzur Schruppbearbeitung = R Weitere technische Eigenschaften: · d1: 5,16mm · s: 6,35mm · l: 15,5mm · d: 12,7mm · r: 1,2mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 3 mm in Stahl / 3 mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1,2 mm in Stahl / 1,2 mm in Rostfrei / 2 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,3 mm/U in Stahl / 0,25 mm/U in Rostfrei / 0,3 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,36 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 150 m/min in Stahl / 75 m/min in Rostfrei / 140 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 170 m/min in Stahl / 100 m/min in Rostfrei / 160 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle150,70 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SOMT09T304-R PMK30 Bearb.mittel TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 3,5mm · s: 3,97mm · l: 9,55mm · d: 9,55mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 8 mm in Stahl / 8 mm in Rostfrei / 8 mm in Guss / - mm in NE-Metalle / 6,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,09 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / 0,09 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,35 mm/U in Stahl / 0,32 mm/U in Rostfrei / 0,35 mm/U in Guss / - mm/U in NE-Metalle / 0,25 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / 30 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 265 m/min in Stahl / 155 m/min in Rostfrei / 250 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle117,97 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter


-
Inspektion oder Ölwechsel?
Das hängt von verschiedenen Faktoren ab. Wenn dein Fahrzeug regelmäßig gewartet wurde und keine Probleme auftreten, könnte eine Inspektion ausreichen. Wenn jedoch der Ölstand niedrig ist oder das Öl verschmutzt ist, ist ein Ölwechsel möglicherweise erforderlich. Es ist am besten, die Empfehlungen des Fahrzeugherstellers zu befolgen und regelmäßig Wartungsarbeiten durchzuführen, um die optimale Leistung und Lebensdauer deines Fahrzeugs zu gewährleisten. **
-
Warum ist w2 r v2 r?
Es tut mir leid, aber ich verstehe Ihre Frage nicht. Könnten Sie bitte mehr Informationen geben oder die Frage genauer stellen? **
-
Was bedeutet "r Vektorraum r2"? Bedeutet das, dass r2 ein Vektorraum über r ist, also r2 x r = r?
Nein, "r Vektorraum r2" bedeutet nicht, dass r2 ein Vektorraum über r ist. Es bedeutet vielmehr, dass r2 ein Vektorraum ist, dessen Skalare aus dem Körper r (reelle Zahlen) stammen. Der Vektorraum r2 besteht aus geordneten Paaren von reellen Zahlen. **
-
Wie stellt man die Formel "opi r^2 = pi r s" nach r um?
Um die Formel "opi r^2 = pi r s" nach r umzustellen, teilt man beide Seiten der Gleichung durch "pi r". Dadurch erhält man die Gleichung "r = s/r". **
Was ist besser DVD R oder DVD R?
Was ist besser DVD R oder DVD R? DVD-R und DVD+R sind zwei verschiedene Formate für beschreibbare DVDs. DVD-R wird von den meisten DVD-Playern und DVD-Brennern unterstützt, während DVD+R eine etwas neuere Technologie ist. Beide Formate bieten ähnliche Speicherkapazitäten und Geschwindigkeiten, aber DVD+R hat möglicherweise eine leicht bessere Kompatibilität mit älteren Geräten. Letztendlich hängt die Wahl zwischen DVD-R und DVD+R von den spezifischen Anforderungen und Geräten ab, die verwendet werden sollen. **
Wann wird "r" mit "l" oder "r" ausgesprochen?
Die Aussprache von "r" als "l" oder "r" hängt von der Sprache ab. In einigen Sprachen wie dem Spanischen wird "r" immer als "r" ausgesprochen, während es in anderen Sprachen wie dem Japanischen je nach Position im Wort als "r" oder "l" ausgesprochen wird. In einigen Dialekten des Englischen kann "r" auch als "r" oder "l" ausgesprochen werden, je nach Region oder Sprechweise. **
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-WNMG080408-R-PMK30:
-
Wendeschneidplatte WNMG080408-R PMK30 Bearb.Schrupp TECWERKzur Schruppbearbeitung = R Weitere technische Eigenschaften: · d1: 5,16mm · s: 4,76mm · l: 8,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 5 mm in Stahl / 3,8 mm in Rostfrei / 5 mm in Guss / - mm in NE-Metalle / 3 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,55 mm/U in Stahl / 0,41 mm/U in Rostfrei / 0,55 mm/U in Guss / - mm/U in NE-Metalle / 0,33 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 225 m/min in Stahl / 135 m/min in Rostfrei / 210 m/min in Guss / - m/min in NE-Metalle / 45 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 335 m/min in Stahl / 200 m/min in Rostfrei / 315 m/min in Guss / - m/min in NE-Metalle / 100 m/min in Superlegierungen / - m/min in gehärtete Stähle124,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte WNMG080408-M PMK30 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 5,16mm · s: 4,76mm · l: 8,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 5,6 mm in Stahl / - mm in Rostfrei / 5,6 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,8 mm in Stahl / - mm in Rostfrei / 0,8 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,17 mm/U in Stahl / - mm/U in Rostfrei / 0,17 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,52 mm/U in Stahl / - mm/U in Rostfrei / 0,52 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 150 m/min in Stahl / - m/min in Rostfrei / 140 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 275 m/min in Stahl / - m/min in Rostfrei / 260 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle117,20 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte WNMG080408-F PMK30 Bearb.Schlicht TECWERKzur Schlichtbearbeitung = F Weitere technische Eigenschaften: · d1: 5,16mm · s: 4,76mm · l: 8,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schlicht · Schnitttiefe max.: 3 mm in Stahl / 2,3 mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / 1,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,8 mm in Stahl / 0,8 mm in Rostfrei / 0,8 mm in Guss / - mm in NE-Metalle / 0,8 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,45 mm/U in Stahl / 0,34 mm/U in Rostfrei / 0,45 mm/U in Guss / - mm/U in NE-Metalle / 0,27 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 240 m/min in Stahl / 140 m/min in Rostfrei / 225 m/min in Guss / - m/min in NE-Metalle / 45 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 355 m/min in Stahl / 210 m/min in Rostfrei / 335 m/min in Guss / - m/min in NE-Metalle / 105 m/min in Superlegierungen / - m/min in gehärtete Stähle117,20 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte WNMG080408-R PMK35 Bearb.Schrupp TECWERKzur Schruppbearbeitung = R Weitere technische Eigenschaften: · d1: 5,16mm · s: 4,76mm · l: 8,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 5 mm in Stahl / 3,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,55 mm/U in Stahl / 0,41 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 185 m/min in Stahl / 110 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 165 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle117,20 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Muss die Honda CBR 125 R alle 4000 km zur Inspektion?
Die genauen Inspektionsintervalle für die Honda CBR 125 R können je nach Modell und Baujahr variieren. Es wird jedoch empfohlen, regelmäßige Inspektionen durchzuführen, um sicherzustellen, dass das Motorrad ordnungsgemäß gewartet wird und mögliche Probleme frühzeitig erkannt werden können. Es ist ratsam, die Wartungsanleitung des Herstellers zu konsultieren, um die genauen Intervalle für Inspektionen und Wartungsarbeiten zu erfahren. **
-
Wie führe ich einen Ölwechsel bei der Yamaha WR 125 R durch?
Um einen Ölwechsel bei der Yamaha WR 125 R durchzuführen, sollten Sie zunächst das Motorrad aufbocken und den Ölfilterdeckel entfernen. Dann öffnen Sie die Ablassschraube am Ölwanne und lassen das alte Öl ablaufen. Nachdem das Öl vollständig abgelassen wurde, schrauben Sie die Ablassschraube wieder fest und füllen neues Öl über den Einfüllstutzen ein. Stellen Sie sicher, dass Sie die richtige Menge und das richtige Öl gemäß den Herstellerangaben verwenden. **
-
Inspektion oder Ölwechsel?
Das hängt von verschiedenen Faktoren ab. Wenn dein Fahrzeug regelmäßig gewartet wurde und keine Probleme auftreten, könnte eine Inspektion ausreichen. Wenn jedoch der Ölstand niedrig ist oder das Öl verschmutzt ist, ist ein Ölwechsel möglicherweise erforderlich. Es ist am besten, die Empfehlungen des Fahrzeugherstellers zu befolgen und regelmäßig Wartungsarbeiten durchzuführen, um die optimale Leistung und Lebensdauer deines Fahrzeugs zu gewährleisten. **
-
Warum ist w2 r v2 r?
Es tut mir leid, aber ich verstehe Ihre Frage nicht. Könnten Sie bitte mehr Informationen geben oder die Frage genauer stellen? **
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-WNMG080408-R-PMK30
-
Wendeschneidplatte DNMG150612-R PMK30 Bearb.Schrupp TECWERKzur Schruppbearbeitung = R Weitere technische Eigenschaften: · d1: 5,16mm · s: 6,35mm · l: 15,5mm · d: 12,7mm · r: 1,2mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 3 mm in Stahl / 3 mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1,2 mm in Stahl / 1,2 mm in Rostfrei / 2 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,3 mm/U in Stahl / 0,25 mm/U in Rostfrei / 0,3 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,36 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 150 m/min in Stahl / 75 m/min in Rostfrei / 140 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 170 m/min in Stahl / 100 m/min in Rostfrei / 160 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle150,70 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SOMT09T304-R PMK30 Bearb.mittel TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 3,5mm · s: 3,97mm · l: 9,55mm · d: 9,55mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 8 mm in Stahl / 8 mm in Rostfrei / 8 mm in Guss / - mm in NE-Metalle / 6,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,09 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / 0,09 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,35 mm/U in Stahl / 0,32 mm/U in Rostfrei / 0,35 mm/U in Guss / - mm/U in NE-Metalle / 0,25 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / 30 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 265 m/min in Stahl / 155 m/min in Rostfrei / 250 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle117,97 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte WNMG080412-R PMK30 Bearb.Schrupp TECWERKzur Schruppbearbeitung = R Weitere technische Eigenschaften: · d1: 5,16mm · s: 4,76mm · l: 8,7mm · d: 12,7mm · r: 1,2mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 5 mm in Stahl / 3,8 mm in Rostfrei / 5 mm in Guss / - mm in NE-Metalle / 3 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1,5 mm in Stahl / 1,5 mm in Rostfrei / 1,5 mm in Guss / - mm in NE-Metalle / 1,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,25 mm/U in Stahl / 0,25 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,25 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,7 mm/U in Stahl / 0,53 mm/U in Rostfrei / 0,7 mm/U in Guss / - mm/U in NE-Metalle / 0,42 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 220 m/min in Stahl / 130 m/min in Rostfrei / 205 m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 320 m/min in Stahl / 190 m/min in Rostfrei / 300 m/min in Guss / - m/min in NE-Metalle / 95 m/min in Superlegierungen / - m/min in gehärtete Stähle117,20 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte DNMG150608-R PMK30 Bearb.Schrupp TECWERKzur Schruppbearbeitung = R Weitere technische Eigenschaften: · d1: 5,16mm · s: 6,35mm · l: 15,5mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 4,5 mm in Stahl / 3,4 mm in Rostfrei / 4,5 mm in Guss / - mm in NE-Metalle / 2,7 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,48 mm/U in Stahl / 0,36 mm/U in Rostfrei / 0,48 mm/U in Guss / - mm/U in NE-Metalle / 0,29 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 185 m/min in Stahl / 110 m/min in Rostfrei / 175 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 270 m/min in Stahl / 160 m/min in Rostfrei / 255 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle150,70 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Was bedeutet "r Vektorraum r2"? Bedeutet das, dass r2 ein Vektorraum über r ist, also r2 x r = r?
Nein, "r Vektorraum r2" bedeutet nicht, dass r2 ein Vektorraum über r ist. Es bedeutet vielmehr, dass r2 ein Vektorraum ist, dessen Skalare aus dem Körper r (reelle Zahlen) stammen. Der Vektorraum r2 besteht aus geordneten Paaren von reellen Zahlen. **
-
Wie stellt man die Formel "opi r^2 = pi r s" nach r um?
Um die Formel "opi r^2 = pi r s" nach r umzustellen, teilt man beide Seiten der Gleichung durch "pi r". Dadurch erhält man die Gleichung "r = s/r". **
-
Was ist besser DVD R oder DVD R?
Was ist besser DVD R oder DVD R? DVD-R und DVD+R sind zwei verschiedene Formate für beschreibbare DVDs. DVD-R wird von den meisten DVD-Playern und DVD-Brennern unterstützt, während DVD+R eine etwas neuere Technologie ist. Beide Formate bieten ähnliche Speicherkapazitäten und Geschwindigkeiten, aber DVD+R hat möglicherweise eine leicht bessere Kompatibilität mit älteren Geräten. Letztendlich hängt die Wahl zwischen DVD-R und DVD+R von den spezifischen Anforderungen und Geräten ab, die verwendet werden sollen. **
-
Wann wird "r" mit "l" oder "r" ausgesprochen?
Die Aussprache von "r" als "l" oder "r" hängt von der Sprache ab. In einigen Sprachen wie dem Spanischen wird "r" immer als "r" ausgesprochen, während es in anderen Sprachen wie dem Japanischen je nach Position im Wort als "r" oder "l" ausgesprochen wird. In einigen Dialekten des Englischen kann "r" auch als "r" oder "l" ausgesprochen werden, je nach Region oder Sprechweise. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.